5 августа 2026 г.
Коротко о главном:
Правильный выбор филамента для 3D-печати определяет прочность конструкции при FDM-производстве. Четыре ведущих инженерных филамента выстраиваются в чёткую иерархию по характеристикам: термостойкости, химической стойкости и способности выдерживать механические нагрузки. Долговечную деталь от той, что выйдет из строя в эксплуатации, отличает именно соответствие полимера реальным условиям работы, а не только её форме.
Ни одно решение в промышленной FDM-печати не влияет на результат так сильно, как выбор материала. Полимер определяет все эксплуатационные свойства детали: термостойкость, химическую стойкость, стабильность размеров и усталостную долговечность. Ошибётесь с материалом, и никакое качество печати или оптимизация конструкции деталь уже не спасут. В этом руководстве сравниваются PETG, PA, PPA и PPS, четыре инженерных филамента, которые охватывают подавляющее большинство промышленных применений FDM. Оно поможет вам с первого раза выбрать подходящий материал.
| Филамент | Лучше всего подходит для | Температурный предел | Когда переходить на другой материал |
|---|---|---|---|
| PETG | Кожухи, кронштейны, кондукторы, функциональные прототипы | HDT 70–80 °C | Выше 75 °C, контакт с растворителями или топливом, постоянная нагрузка |
| PA (нейлон) | Шестерни, кулачки, защёлкивающиеся соединения, кабельные направляющие, автомобильные и промышленные приспособления | До ~120 °C | Выше 120 °C или контакт с топливом, гидравлическими жидкостями, растворителями |
| PPA | Подкапотные автомобильные детали, коллекторы для жидкостей, фитинги для нефтегазовой отрасли | HDT 150–230 °C | Длительная работа при температуре, приближающейся к 200 °C, либо сильные кислоты, щёлочи или галогенированные растворители |
| PPS | Корпуса насосов и клапанов, высоковольтные изоляторы, несущие детали авиакосмической техники | Самый высокий из четырёх; химически инертен практически ко всем промышленным жидкостям | Никакой другой полимер не выдерживает сочетания температурного и химического воздействия |
Из всех инженерных филаментов PETG (полиэтилентерефталат-гликоль) печатается проще всего. Он сочетает хорошую прочность на растяжение, отличную межслойную адгезию и низкое влагопоглощение при доступной цене.
Лучше всего подходит для: кожухов, кронштейнов, кондукторов, корпусов, контактирующих с жидкостями в неагрессивных средах, и функциональных прототипов.
Температурный предел: температура тепловой деформации (HDT) 70–80 °C. Не подходит для работы под нагрузкой при температуре выше 75 °C.
Когда переходить на другой материал: откажитесь от PETG, если температура превышает 75 °C, деталь контактирует с растворителями или топливом либо несёт постоянную механическую нагрузку.
Полиамид (PA6, PA11, PA12) обладает выдающейся ударной прочностью, усталостной выносливостью и самосмазывающейся поверхностью, что делает его идеальным для подвижных деталей. Это стандартный выбор для механических компонентов конечного применения.
Лучше всего подходит для: шестерён, кулачков, защёлкивающихся соединений, несущих кронштейнов, кабельных направляющих, а также автомобильных и промышленных приспособлений.
Главное ограничение: PA поглощает влагу из воздуха, из-за чего его размеры со временем меняются. Для жёстких допусков используйте PA12 или марку, армированную волокном.
Когда переходить на другой материал: откажитесь от PA, если рабочая температура превышает 120 °C или деталь контактирует с топливом под давлением, гидравлическими жидкостями или промышленными растворителями.
Когда PA достигает своего температурного или химического предела, на смену ему приходят PPA и PPS, два высокотемпературных филамента для 3D-печати, созданных для самых суровых условий.
PPA (полифталамид), частично ароматический полиамид, расширяет возможности нейлона для высокотемпературных и химически агрессивных сред. Благодаря ароматической основной цепи он обладает значительно более высокой термостабильностью и меньшим влагопоглощением, чем PA6 или PA12. Он лучше всего подходит для подкапотных автомобильных компонентов, коллекторов для жидкостей, фитингов для нефтегазовой отрасли, промышленной оснастки, контактирующей с технологическими химикатами, и несущих кронштейнов в зонах высоких температур. Его температурный диапазон по HDT составляет 150–230 °C, а с армированием стекло- или углеволокном ещё выше. Откажитесь от PPA, если длительная рабочая температура приближается к 200 °C или деталь подвергается воздействию сильных кислот, щелочей или галогенированных растворителей.
PPS (полифениленсульфид) представляет собой вершину инженерных возможностей FDM. Это самый высокопроизводительный термопласт для FDM-печати: он огнестоек по своей природе (UL94 V-0), выдерживает автоклавирование и химически инертен практически ко всем промышленным жидкостям, включая сильные кислоты, щёлочи, топливо и галогенированные растворители, даже при повышенных температурах. Это материал выбора для компонентов химического оборудования (корпусов насосов и клапанов), высоковольтных электроизоляторов, медицинских изделий, требующих стерилизации, и несущих деталей авиакосмической техники. Выбирайте PPS, когда никакой другой полимер не выдерживает сочетания температурного и химического воздействия, которому подвергается деталь.
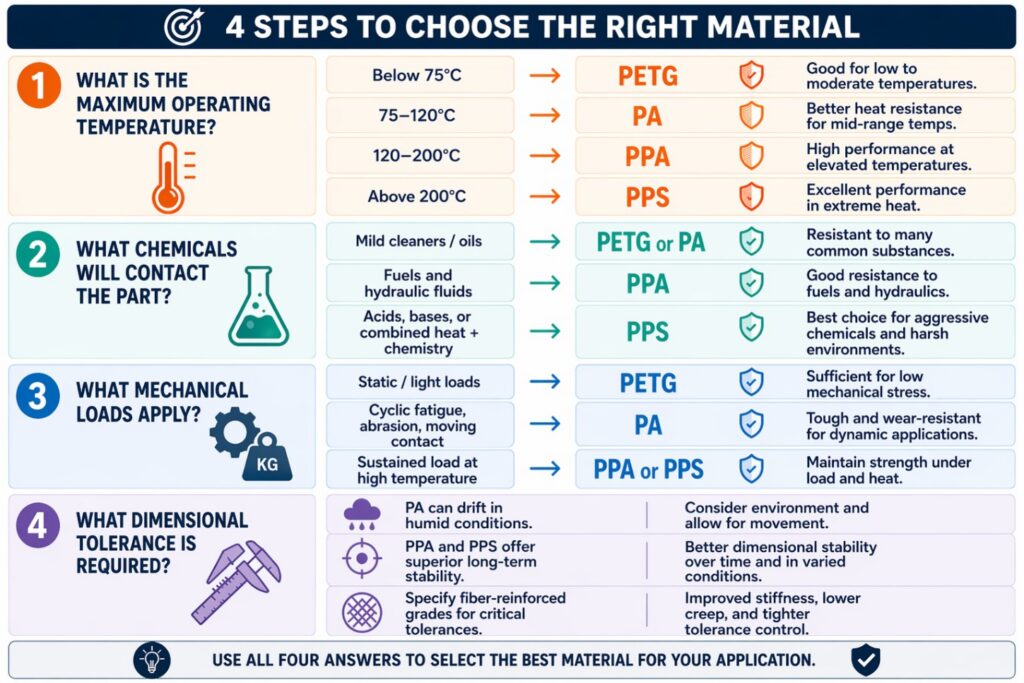
Успех выбора материала для промышленной FDM-печати деталей конечного применения определяют технические эксплуатационные свойства, а не только внешний вид или удобство печати. Окончательную спецификацию материала должны диктовать следующие факторы среды: Когда PA достигает своего температурного или химического предела, на смену ему приходят PPA и PPS, два высокотемпературных филамента для 3D-печати, созданных для самых суровых условий.
Путь от PETG к PA, PPA и PPS, по сути, означает подъём по шкале термической и химической стойкости. Слишком «слабый» материал грозит преждевременным отказом в эксплуатации, слишком «сильный» добавляет ненужные затраты. Задача в том, чтобы выбрать самый недорогой материал, который с запасом отвечает реальным условиям эксплуатации детали.
Подобное сравнение филаментов служит отправной точкой, но не заменяет проверку конкретной детали в реальных условиях эксплуатации. Если деталь работает вблизи температурного или химического предела материала или армирование (стекло- или углеволокном) меняет профиль её характеристик, имеет смысл согласовать спецификацию с командой, которая ежедневно печатает этими материалами. Подробные технические данные по каждому из этих филаментов приведены в технических паспортах материалов Celette.
Из четырёх рассмотренных филаментов наибольшей термической и химической стойкостью обладает PPS, за ним следует PPA. Оба подходят для длительной работы при высоких температурах, где PETG или стандартный PA вышли бы из строя.
Для подвижных или несущих механических деталей, таких как шестерни, кулачки и защёлки, лучше подходит PA благодаря ударной прочности и самосмазывающейся поверхности. PETG больше подходит для неподвижных корпусов, кронштейнов и прототипов в неагрессивных средах.
Переходите с PA на PPA, если рабочая температура превышает примерно 120 °C или деталь будет контактировать с топливом, гидравлическими жидкостями или промышленными растворителями, которые стандартный нейлон не выдерживает.
Да. Марки PA, PPA и PETG, армированные углеволокном, широко распространены и дополнительно повышают жёсткость и термостабильность. Именно на них во многом основаны услуги 3D-печати из углеволокна, которые предлагает Celette.
Для работы сайта мы используем хранилище вашего браузера (по назначению похожее на cookie). Выберите, что можно сохранять между посещениями.