2026年8月5日
要点:
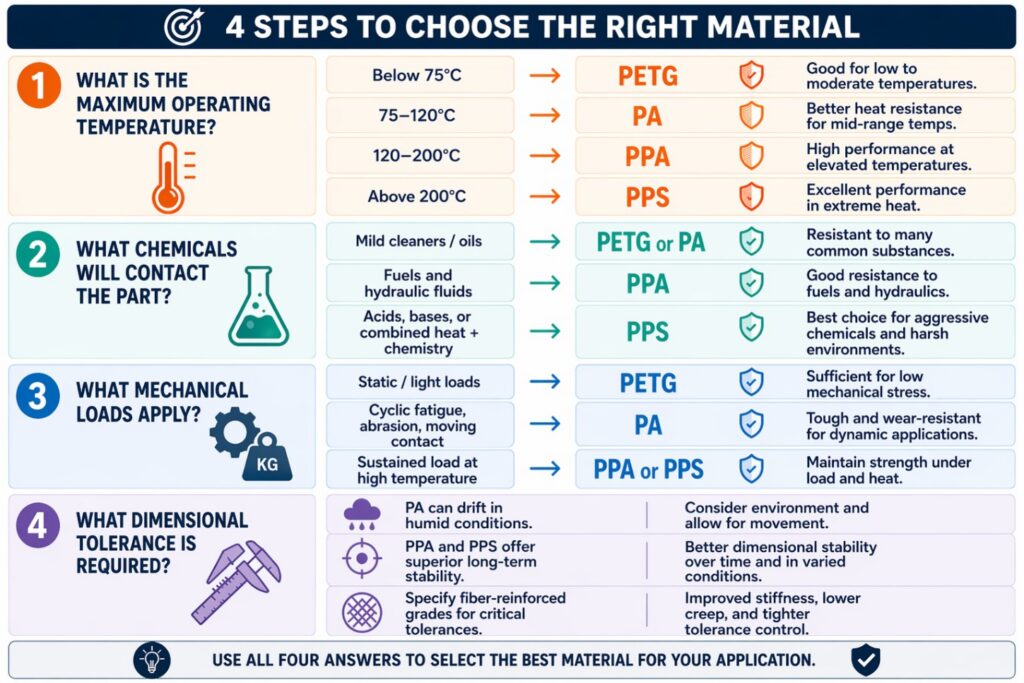
適切な3Dプリント用フィラメントの選定は、FDM製造における構造的健全性の基盤です。代表的な4種類のエンジニアリングフィラメントは、耐熱性、耐薬品性、機械的荷重によって明確な性能の序列をなしています。形状だけでなく、用途の実際の使用条件に合わせてポリマーを選ぶこと。それが、長く使える部品と現場で壊れる部品とを分けるのです。
材料の選定は、産業用FDM 3Dプリントにおいて最も大きな影響を及ぼす決定です。選んだポリマーによって、耐熱性、耐薬品性、寸法安定性、疲労寿命といった、その後のあらゆる性能特性が決まります。選択を誤れば、どれほどプリント品質や設計を最適化しても、部品を救うことはできません。本ガイドでは、産業用FDM用途の大部分をカバーする4種類のエンジニアリングフィラメント、PETG、PA、PPA、PPSを比較し、最初から適切な材料を指定できるようお手伝いします。
| フィラメント | 最適な用途 | 耐熱限界 | 上位材料への切り替えの目安 |
|---|---|---|---|
| PETG | エンクロージャー、ブラケット、ジグ、機能試作品 | HDT 70–80°C | 75°C超、溶剤・燃料との接触、持続的な荷重 |
| PA(ナイロン) | ギア、カム、スナップフィット部品、ケーブルガイド、自動車・産業用治具 | 最高約120°C | 120°C超、または燃料、作動油、溶剤との接触 |
| PPA | エンジンルーム内の自動車部品、流体マニホールド、石油・ガス用継手 | HDT 150–230°C | 連続使用温度が200°Cに近づく場合、または強酸・強塩基・ハロゲン系溶剤との接触 |
| PPS | ポンプハウジング、バルブボディ、高電圧用絶縁体、航空宇宙用構造部品 | 4種類の中で最も高い。ほぼすべての工業用流体に対して化学的に不活性 | 熱と化学物質が重なる環境に、ほかのどのポリマーも耐えられない場合 |
PETG(ポリエチレンテレフタレートグリコール)は、エンジニアリングフィラメントの中で最もプリントしやすい材料です。優れた引張強度、高い層間接着性、低い吸湿性を、手頃なコストで兼ね備えています。
最適な用途:腐食性のない環境で使用するエンクロージャー、ブラケット、ジグ、流体に触れるハウジング、および機能試作品。
耐熱限界:荷重たわみ温度70-80°C。荷重がかかる状態では、75°Cを超える環境には適しません。
上位材料への切り替えの目安:温度が75°Cを超える場合、部品が溶剤や燃料に触れる場合、または持続的な機械的荷重がかかる場合は、PETGより上位の材料を検討してください。
ポリアミド(PA6、PA11、PA12)は、卓越した耐衝撃性と耐疲労性に加え、自己潤滑性のある表面を備えているため、可動部品に最適です。機械系の最終製品部品では標準的な選択肢です。
最適な用途:ギア、カム、スナップフィット部品、荷重を受けるブラケット、ケーブルガイド、自動車・産業用治具。
主な制約:PAは大気中の水分を吸収するため、時間とともに寸法が変化します。厳しい公差が求められる場合は、代わりにPA12または繊維強化グレードを使用してください。
上位材料への切り替えの目安:使用温度が120°Cを超える場合、または部品が加圧下の燃料、作動油、工業用溶剤に触れる場合は、PAより上位の材料を検討してください。
PAが熱的・化学的な限界に達したときは、最も過酷な環境向けに作られた2種類の高温用3Dプリントフィラメント、PPAとPPSの出番です。
PPA(ポリフタルアミド)は半芳香族ポリアミドで、ナイロンの能力を高温環境や化学的に過酷な環境にまで広げます。芳香族の主鎖により、PA6やPA12と比べて熱安定性が飛躍的に高く、吸湿性も低く抑えられています。エンジンルーム内の自動車部品、流体マニホールド、石油・ガス用継手、プロセス薬品にさらされる産業用治工具、高温域の構造用ブラケットに最適です。耐熱範囲は荷重たわみ温度(HDT)で150–230°C、ガラス繊維や炭素繊維で強化するとさらに高くなります。連続使用温度が200°Cに近づく場合や、部品が強酸、強塩基、ハロゲン系溶剤にさらされる場合は、PPAより上位の材料を検討してください。
PPS(ポリフェニレンサルファイド)は、FDMにおけるエンジニアリングの最高峰です。入手可能なFDM用熱可塑性樹脂の中で最も高い性能を持ち、本質的な難燃性(UL94 V-0)を備え、オートクレーブ処理にも対応し、高温下でも強酸、強塩基、燃料、ハロゲン系溶剤を含むほぼすべての工業用流体に対して化学的に不活性です。化学処理用部品(ポンプハウジング、バルブボディ)、高電圧用電気絶縁体、滅菌が必要な医療機器、航空宇宙用構造部品に最適な材料です。熱と化学物質が重なる用途の環境に、ほかのどのポリマーも耐えられない場合は、PPSを選んでください。
最終製品部品向けの産業用FDM材料選定の成否を決めるのは、外観やプリントのしやすさだけではなく、技術的な性能特性です。最終的な材料仕様を決定づけるべき環境要因には、次のようなものがあります:PAが熱的・化学的な限界に達したときは、最も過酷な環境向けに作られた2種類の高温用3Dプリントフィラメント、PPAとPPSの出番です。
PETGからPA、PPA、PPSへと段階を上がることは、本質的に耐熱性と耐薬品性の尺度を上っていくことです。性能の低すぎる材料を指定すれば現場で早期に故障するリスクがあり、高すぎる材料を指定すれば不要なコストがかかります。目指すべきは、部品の実際の使用条件を余裕をもって満たす、最もコストの低い材料です。
このようなフィラメント比較はあくまで出発点であり、特定の部品を実際の使用条件に照らして検証することの代わりにはなりません。材料の熱的・化学的限界に近い条件で使用する部品や、強化材(ガラス繊維や炭素繊維)によって性能特性が変わる場合は、これらの材料を日々プリントしているチームに仕様を確認することをおすすめします。各フィラメントの詳細な技術データについては、Celetteの材料データシートをご覧ください。
ここで取り上げた4種類のフィラメントのうち、耐熱性と耐薬品性が最も高いのはPPSで、次いでPPAです。どちらも、PETGや標準的なPAでは耐えられない連続的な高温環境に適しています。
ギア、カム、スナップフィットなど、可動部品や荷重を受ける機械部品には、耐衝撃性と自己潤滑性のある表面を持つPAが適しています。PETGは、腐食性のない環境で使用する静的なエンクロージャー、ブラケット、試作品に向いています。
使用温度がおよそ120°Cを超える場合や、部品が標準的なナイロンでは耐えられない燃料、作動油、工業用溶剤に触れる場合は、PAからPPAに切り替えてください。
はい。PA、PPA、PETGの炭素繊維強化グレードは一般的で、剛性と熱安定性をさらに高めます。これはCeletteの炭素繊維3Dプリントサービスの中核をなす要素です。
サイトの動作のため、ブラウザーの保存領域(Cookie と似た役割)を使用します。訪問をまたいで保存してよいものを選んでください。