Guide des filaments d’impression 3D : PETG, PA, PPA ou PPS ?
5 août 2026
À retenir :
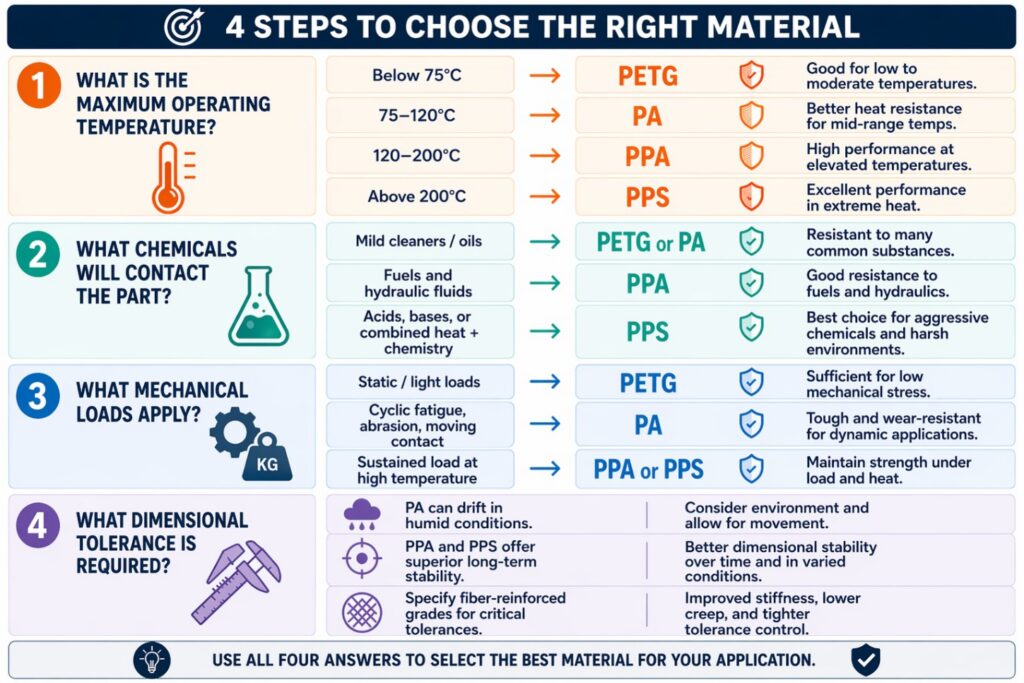
Le choix du bon filament d’impression 3D est le fondement de l’intégrité structurelle en fabrication FDM. Les quatre principaux filaments techniques se répartissent sur une échelle de performances claire, définie par la résistance thermique, la compatibilité chimique et la charge mécanique. Adapter le polymère aux conditions réelles de fonctionnement de l’application, et pas seulement à sa forme, fait toute la différence entre une pièce qui dure et une pièce qui cède en service.
Le rôle déterminant du choix du matériau
Le choix du matériau est la décision la plus lourde de conséquences en impression 3D FDM industrielle. Le polymère retenu détermine toutes les propriétés qui en découlent : résistance thermique, compatibilité chimique, stabilité dimensionnelle et tenue en fatigue. Si ce choix est mauvais, aucune qualité d’impression ni aucune optimisation de la conception ne sauvera la pièce. Ce guide compare le PETG, le PA, le PPA et le PPS, les quatre filaments techniques qui couvrent la grande majorité des applications FDM industrielles, pour vous aider à spécifier le bon matériau du premier coup.
Comparatif en un coup d’œil
| Filament | Idéal pour | Limite thermique | Quand monter en gamme |
|---|---|---|---|
| PETG | Boîtiers, supports, gabarits, prototypes fonctionnels | HDT de 70 à 80 °C | Au-delà de 75 °C, contact avec des solvants ou des carburants, charge prolongée |
| PA (nylon) | Engrenages, cames, encliquetages, guide-câbles, montages pour l’automobile ou l’industrie | Jusqu’à 120 °C environ | Au-delà de 120 °C, ou contact avec des carburants, des fluides hydrauliques ou des solvants |
| PPA | Pièces automobiles sous capot, collecteurs de fluides, raccords pour l’industrie pétrolière et gazière | HDT de 150 à 230 °C | Approche de 200 °C en continu, ou acides forts, bases fortes ou solvants halogénés |
| PPS | Corps de pompe, corps de vanne, isolants haute tension, pièces structurelles aéronautiques | La plus élevée des quatre ; chimiquement inerte face à la quasi-totalité des fluides industriels | Aucun autre polymère ne résiste à la combinaison des contraintes thermiques et chimiques |
PETG : la référence du prototype fonctionnel
Le PETG (polytéréphtalate d’éthylène glycol) est le filament technique le plus facile à imprimer. Il allie une bonne résistance à la traction, une excellente adhérence entre les couches et une faible absorption d’humidité, pour un coût maîtrisé.
Idéal pour : boîtiers, supports, gabarits, carters en contact avec des fluides en environnement non agressif, et prototypes fonctionnels.
Limite thermique : température de fléchissement sous charge de 70 à 80 °C. Ne convient pas au-delà de 75 °C sous charge.
Quand monter en gamme : abandonnez le PETG dès que la température dépasse 75 °C, que la pièce est en contact avec des solvants ou du carburant, ou qu’elle supporte une charge mécanique prolongée.
PA (nylon) : le cheval de bataille de la mécanique
Le polyamide (PA6, PA11, PA12) offre une résistance aux chocs exceptionnelle, une excellente tenue en fatigue et une surface autolubrifiante qui le rend idéal pour les pièces mobiles. C’est le choix par défaut pour les pièces mécaniques finales.
Idéal pour : engrenages, cames, assemblages par encliquetage, supports porteurs, guide-câbles, et montages pour l’automobile ou l’industrie.
Principale limite : le PA absorbe l’humidité ambiante, ce qui entraîne une dérive dimensionnelle dans le temps. Pour des tolérances serrées, préférez le PA12 ou une nuance renforcée de fibres.
Quand monter en gamme : abandonnez le PA dès que la température de fonctionnement dépasse 120 °C, ou que la pièce est en contact avec des carburants sous pression, des fluides hydrauliques ou des solvants industriels.
PPA et PPS : les filaments d’impression 3D haute température
Lorsque le PA atteint ses limites thermiques ou chimiques, le PPA et le PPS prennent le relais : ce sont les deux filaments d’impression 3D haute température conçus pour les environnements les plus sévères.
Le PPA (polyphtalamide) est un polyamide semi-aromatique qui étend les capacités du nylon aux environnements à haute température et chimiquement agressifs. Sa chaîne aromatique lui confère une stabilité thermique nettement supérieure et une absorption d’humidité plus faible que celles du PA6 ou du PA12. Il convient particulièrement aux composants automobiles sous capot, aux collecteurs de fluides, aux raccords pour l’industrie pétrolière et gazière, à l’outillage industriel exposé aux produits chimiques de procédé et aux supports structurels en zone chaude. Sa température de fléchissement sous charge (HDT) se situe entre 150 et 230 °C, et plus haut encore avec un renfort en fibres de verre ou de carbone. Abandonnez le PPA dès que la température de fonctionnement continue approche 200 °C, ou que la pièce est exposée à des acides forts, à des bases fortes ou à des solvants halogénés.
Le PPS (polysulfure de phénylène) représente le plafond technique du FDM. C’est le thermoplastique FDM le plus performant du marché : naturellement ignifuge (UL94 V-0), compatible autoclave et chimiquement inerte face à la quasi-totalité des fluides industriels, y compris les acides forts, les bases, les carburants et les solvants halogénés, même à température élevée. C’est le matériau de prédilection pour les composants de traitement chimique (corps de pompe, corps de vanne), les isolants électriques haute tension, les dispositifs médicaux devant être stérilisés et les pièces structurelles aéronautiques. Choisissez le PPS lorsqu’aucun autre polymère ne résiste à la combinaison des contraintes thermiques et chimiques de l’application.
Maîtriser le choix des matériaux en FDM industriel
Ce sont les propriétés techniques, et non l’aspect ou la seule facilité d’impression, qui déterminent la réussite du choix d’un matériau FDM industriel pour des pièces finales. Les facteurs environnementaux qui doivent guider la spécification finale du matériau sont notamment :
- Chaleur : température de fonctionnement continue et éventuels pics thermiques de courte durée
- Produits chimiques : exposition aux carburants, solvants, acides, bases ou agents de nettoyage
- Charge mécanique : contraintes prolongées, chocs, vibrations ou cycles de fatigue
Passer du PETG au PA, puis au PPA et au PPS, revient essentiellement à gravir l’échelle de la résistance thermique et chimique. Spécifier un matériau insuffisant expose à une défaillance prématurée en service ; spécifier un matériau surdimensionné ajoute un coût inutile. L’objectif est de retenir le matériau le moins cher qui couvre encore largement les conditions réelles de fonctionnement de la pièce.
Un guide professionnel des filaments d’impression 3D comme point de départ
Un comparatif de filaments comme celui-ci est un point de départ : il ne remplace pas la validation d’une pièce donnée dans ses conditions réelles d’utilisation. Pour les pièces qui fonctionnent près des limites thermiques ou chimiques d’un matériau, ou lorsqu’un renfort (fibres de verre ou de carbone) modifie leur profil de performances, il est utile de confirmer la spécification avec une équipe qui imprime ces matériaux au quotidien. Consultez les fiches techniques des matériaux Celette pour le détail des caractéristiques de chacun de ces filaments.
Quel est le meilleur filament d’impression 3D pour les hautes températures ?
Parmi les quatre filaments présentés ici, le PPS offre la meilleure résistance thermique et chimique, suivi du PPA. Tous deux conviennent aux environnements exposés en continu à des températures élevées, là où le PETG ou un PA standard céderaient.
PA (nylon) ou PETG : lequel choisir pour des pièces mécaniques ?
Le PA est le meilleur choix pour les pièces mécaniques mobiles ou porteuses (engrenages, cames, encliquetages), grâce à sa résistance aux chocs et à sa surface autolubrifiante. Le PETG convient mieux aux boîtiers statiques, aux supports et aux prototypes en environnement non agressif.
Quand utiliser le PPA plutôt que le PA ?
Passez du PA au PPA dès que la température de fonctionnement dépasse environ 120 °C, ou si la pièce doit être en contact avec des carburants, des fluides hydrauliques ou des solvants industriels auxquels un nylon standard ne résiste pas.
Ces filaments peuvent-ils être renforcés de fibres de carbone ?
Oui. Les nuances de PA, de PPA et de PETG renforcées de fibres de carbone sont courantes : elles augmentent encore la rigidité et la stabilité thermique, et sont au cœur de l’offre d’impression 3D en fibre de carbone de Celette.