5 agosto 2026
In sintesi:
Scegliere il filamento per la stampa 3D giusto è alla base dell’integrità strutturale nella produzione FDM. I quattro principali filamenti tecnici si collocano su una scala di prestazioni ben definita, determinata da resistenza termica, compatibilità chimica e carico meccanico. Abbinare il polimero alle reali condizioni operative dell’applicazione, e non solo alla sua forma, è ciò che distingue un pezzo che dura nel tempo da uno che cede sul campo.
La scelta del materiale è la decisione più determinante nella stampa 3D FDM industriale. Il polimero scelto definisce tutte le proprietà prestazionali che ne derivano: resistenza termica, compatibilità chimica, stabilità dimensionale e durata a fatica. Se la scelta è sbagliata, nessuna qualità di stampa e nessuna ottimizzazione del progetto potranno salvare il pezzo. Questa guida mette a confronto PETG, PA, PPA e PPS, i quattro filamenti tecnici che coprono la grande maggioranza delle applicazioni FDM industriali, per aiutarla a specificare il materiale giusto fin dal primo tentativo.
| Filamento | Ideale per | Limite termico | Quando cambiare materiale |
|---|---|---|---|
| PETG | Involucri, staffe, dime, prototipi funzionali | 70–80°C HDT | Oltre 75°C, contatto con solventi/carburanti, carico costante |
| PA (nylon) | Ingranaggi, camme, incastri a scatto, guide per cavi, attrezzature di fissaggio per l'automotive/l'industria | Fino a ~120°C | Oltre 120°C, o contatto con carburanti, fluidi idraulici, solventi |
| PPA | Componenti automobilistici sottocofano, collettori per fluidi, raccordi per petrolio e gas | 150–230°C HDT | Temperature continue prossime ai 200°C, o acidi/basi forti/solventi alogenati |
| PPS | Corpi pompa, corpi valvola, isolatori per alta tensione, parti strutturali aerospaziali | Il più alto dei quattro; chimicamente inerte a quasi tutti i fluidi industriali | Nessun altro polimero resiste alla combinazione di sollecitazioni termiche e chimiche |
Il PETG (polietilene tereftalato glicole modificato) è il filamento tecnico più facile da stampare. Unisce una buona resistenza a trazione, un’eccellente adesione tra gli strati e un basso assorbimento di umidità, il tutto a costi contenuti.
Ideale per: involucri, staffe, dime, alloggiamenti a contatto con fluidi in ambienti non aggressivi e prototipi funzionali.
Limite termico: temperatura di inflessione sotto carico di 70-80°C. Non adatto oltre i 75°C sotto carico.
Quando cambiare materiale: conviene andare oltre il PETG quando le temperature superano i 75°C, quando il pezzo è a contatto con solventi o carburanti o quando sopporta un carico meccanico costante.
La poliammide (PA6, PA11, PA12) offre un’eccellente resistenza agli urti, un’ottima resistenza a fatica e una superficie autolubrificante che la rende ideale per le parti in movimento. È la scelta di riferimento per i componenti meccanici finali.
Ideale per: ingranaggi, camme, assemblaggi a scatto, staffe portanti, guide per cavi e attrezzature di fissaggio per l’automotive o l’industria.
Limite principale: il PA assorbe l’umidità atmosferica, che nel tempo provoca variazioni dimensionali. Per tolleranze strette è preferibile il PA12 o una versione rinforzata con fibre.
Quando cambiare materiale: conviene andare oltre il PA quando le temperature di esercizio superano i 120°C o quando il pezzo è a contatto con carburanti in pressione, fluidi idraulici o solventi industriali.
Quando il PA raggiunge i suoi limiti termici o chimici, subentrano PPA e PPS, i due filamenti per la stampa 3D ad alta temperatura pensati per gli ambienti più severi.
Il PPA (poliftalammide) è una poliammide semi-aromatica che estende le capacità del nylon agli ambienti ad alta temperatura e chimicamente aggressivi. La sua struttura aromatica garantisce una stabilità termica nettamente superiore e un assorbimento di umidità inferiore rispetto a PA6 e PA12. È particolarmente indicato per componenti automobilistici sottocofano, collettori per fluidi, raccordi per il settore petrolio e gas, attrezzature industriali esposte a sostanze chimiche di processo e staffe strutturali in zone ad alta temperatura. Il suo intervallo termico è di 150–230°C (HDT), e sale ulteriormente con il rinforzo in fibra di vetro o di carbonio. Conviene andare oltre il PPA quando le temperature di esercizio continue si avvicinano ai 200°C o quando il pezzo è esposto ad acidi forti, basi forti o solventi alogenati.
Il PPS (polifenilensolfuro) rappresenta il vertice tecnico dell’FDM. È il termoplastico FDM con le prestazioni più elevate oggi disponibile: intrinsecamente ignifugo (UL94 V-0), compatibile con l’autoclave e chimicamente inerte a quasi tutti i fluidi industriali, compresi acidi forti, basi, carburanti e solventi alogenati, anche a temperature elevate. È il materiale d’elezione per componenti di impianti chimici (corpi pompa, corpi valvola), isolatori elettrici per alta tensione, dispositivi medici da sterilizzare e parti strutturali aerospaziali. Scelga il PPS quando nessun altro polimero resiste alla combinazione di sollecitazioni termiche e chimiche della sua applicazione.
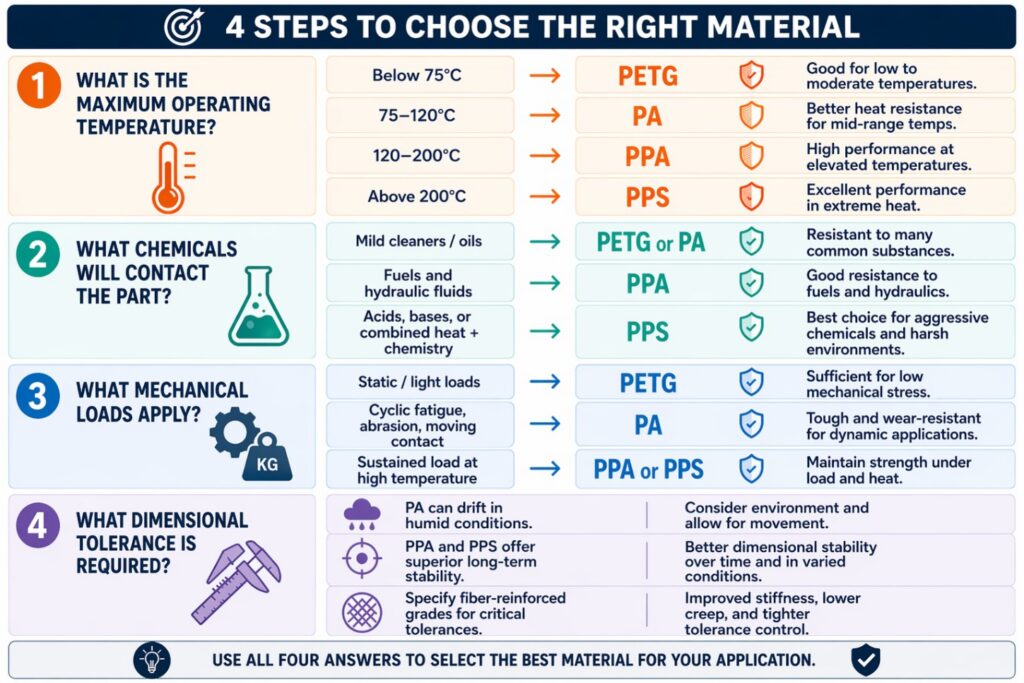
Sono le prestazioni tecniche, non l’aspetto o la sola stampabilità, a determinare il successo della scelta del materiale FDM industriale per i pezzi finali. I fattori ambientali che devono guidare la specifica finale del materiale includono:Quando il PA raggiunge i suoi limiti termici o chimici, subentrano PPA e PPS, i due filamenti per la stampa 3D ad alta temperatura pensati per gli ambienti più severi.
Passare dal PETG al PA, poi al PPA e infine al PPS significa, in sostanza, salire lungo la scala della resistenza termica e chimica. Specificare un materiale troppo modesto espone al rischio di cedimenti prematuri sul campo; specificarne uno sovradimensionato aggiunge costi inutili. L’obiettivo è il materiale meno costoso che copra comunque con ampio margine le reali condizioni operative del pezzo.
Un confronto tra filamenti come questo è un punto di partenza, non un sostituto della validazione di un pezzo specifico nelle sue reali condizioni di servizio. Per i pezzi che operano vicino al limite termico o chimico di un materiale, o quando un rinforzo (fibra di vetro o di carbonio) ne modifica il profilo prestazionale, vale la pena confermare la specifica con un team che stampa questi materiali ogni giorno. Consulti le schede tecniche dei materiali di Celette per i dati tecnici dettagliati di ciascuno di questi filamenti.
Dei quattro filamenti trattati qui, il PPS offre la massima resistenza termica e chimica, seguito dal PPA. Entrambi sono adatti ad ambienti con temperature elevate e continue, in cui il PETG o il PA standard cederebbero.
Il PA è la scelta migliore per i pezzi meccanici in movimento o portanti (ingranaggi, camme, incastri a scatto), grazie alla sua resistenza agli urti e alla superficie autolubrificante. Il PETG è più adatto a involucri statici, staffe e prototipi in ambienti non aggressivi.
Conviene passare dal PA al PPA quando le temperature di esercizio superano circa i 120°C o quando il pezzo sarà a contatto con carburanti, fluidi idraulici o solventi industriali a cui il nylon standard non resiste.
Sì. Le versioni di PA, PPA e PETG rinforzate con fibra di carbonio sono diffuse e aumentano ulteriormente rigidità e stabilità termica: sono un elemento centrale dei servizi di stampa 3D in fibra di carbonio di Celette.
Usiamo la memoria del tuo browser (con un ruolo simile a quello dei cookie) per far funzionare il sito. Scegli cosa può essere conservato tra una visita e l'altra.